金属3D打印件的检测难点
金属增材制造正从原型验证走向批量生产,应用最集中的方向是航空发动机与航天结构件。与传统锻造或铸造工艺相比,增材制造可以实现复杂的内部流道与点阵结构,减重效果显著,但其逐层成形的特点也带来了独特的质量风险。由于成形过程涉及数千层的熔化与凝固,任何一层的工艺波动都可能在部件内部留下缺陷,而这些缺陷从外部无法观察,检测因此成为该工艺进入批产的必要条件。
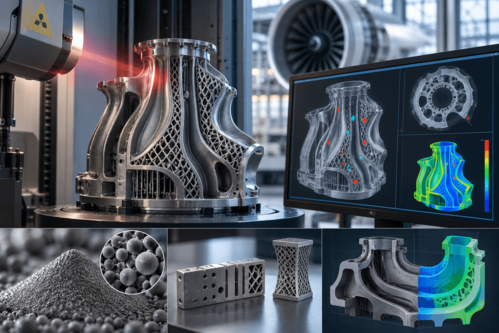
增材制造部件的典型缺陷包括未熔合、气孔、层间结合不良与残余应力导致的微裂纹,其形态与分布规律和传统工艺存在差异,常规检测方法的适用性需要重新评估。面向航空航天行业的检测方案,如Waygate Technologies 提供的产品组合,通常需要以高分辨率断层扫描为核心,配合专门的分析软件,实现对内部孔隙的三维定位与体积量化,同时支持与设计模型的比对,以验证复杂内腔的实际成形结果是否符合设计意图。
复杂几何:断层扫描几乎是唯一选项
复杂几何结构是检测的主要难点。增材制造的价值恰恰在于制造传统工艺无法实现的形状,而这类形状往往意味着壁厚变化剧烈、内部空间无法接近,超声与目视方法难以覆盖。断层扫描因此成为少数可行的手段之一,但大尺寸、高密度部件对射线穿透能力与扫描时间提出了挑战,单件扫描耗时较长,与批产节拍之间存在矛盾,这也是当前工程应用中需要权衡的核心问题。
和设计模型比对
与设计模型比对是该场景的特殊需求。传统检测关注是否存在超标缺陷,而增材制造还需确认实际成形的几何与设计是否一致,包括内部流道是否通畅、点阵结构是否完整、粉末是否残留。把扫描得到的三维数据与原始模型做配准比较,可以直接给出偏差分布,这类分析对软件能力的要求高于单纯的缺陷检出,也使得检测环节与设计环节的联系比以往更紧密。
标准与认证
标准与认证进度是决定市场节奏的关键变量。航空领域对材料与工艺的认可流程严格,增材制造部件进入关键承力位置需要大量试验数据支撑。相关标准体系近年来持续完善,对工艺控制、检测方法与验收准则作出规定,但不同部件类别的推进程度差异明显。这一过程的速度直接影响检测设备与服务需求的释放节奏,短期内不宜高估。术语层面可参照ISO/ASTM 52900,工业CT的检测实践则常参考ASTM E1570等方法标准。
产业链分工与风险
产业链的分工正在形成。部分制造企业选择自购检测设备,把检测纳入生产流程以实现快速反馈;另一部分则委托专业检测服务机构完成,以避免设备利用率不足。随着增材制造服务商数量增加,具备完整检测能力的服务方在承接高价值订单时更具优势,检测能力正在成为该行业内的差异化要素之一,而非单纯的合规成本。
风险方面需要留意几点。增材制造的整体市场规模仍在培育阶段,其扩张速度受材料成本、设备产能与认证进度多重制约;检测环节的收入与部件产量挂钩,存在传导滞后;此外,随着在线监测技术的发展,部分过程质量信息可能在成形阶段获取,长期看或对事后检测的强度产生影响,但两者目前更多表现为互补关系。
粉末与试样
原材料环节的检验同样构成需求。金属粉末的粒度分布、球形度、含氧量与流动性直接影响成形质量,粉末的重复使用次数也需要控制,因此粉末批次的检验与追溯成为质量体系的组成部分。部分企业把粉末批次信息与成形部件的检测结果关联,当某一批次对应的部件缺陷率异常时可快速回溯。这类工作虽然不直接使用大型检测设备,但构成了完整质量链条的前端,与后端的部件检测共同决定了工艺的稳定性,也解释了为何该行业的质量成本占比高于传统制造。
此外,检测能力的建设还涉及标准试样的准备。由于增材制造部件的缺陷形态特殊,常规的人工缺陷试块并不完全适用,行业普遍需要制作带有已知缺陷的专用试样来验证检测方法的检出能力。这类试样的制作本身成本不低,也构成了企业开展相关业务的前期投入之一。
对准备把增材制造零件推向批量应用的企业来说,检测方案最好在工艺开发阶段就同步规划:用三维扫描建立缺陷与工艺参数之间的对应关系,用带已知缺陷的试样验证检测能力,再据此确定批产阶段的抽检比例与验收准则。检测能力跟得上,增材制造带来的设计自由度才能真正转化为可以装机的零件。


