26000平全焊接花箱产线,以自动化工艺定义金属景观交付标准
在金属景观工程领域,采购决策长期存在一个典型认知误区:将金属花箱简单等同于“板材围合而成的容器”,认为只要选定材质与厚度,交付质量便基本可控。实际上,对于使用周期动辄五年以上的市政道路与商业街区项目,真正决定工程成败的往往不是可见的型材规格,而是隐藏在箱体内部的焊接工艺一致性、焊缝处理深度以及表面涂层的附着均匀性。而这些“看不见的制造壁垒”,恰恰是区分临时性花钵与工程级金属景观的核心标尺。
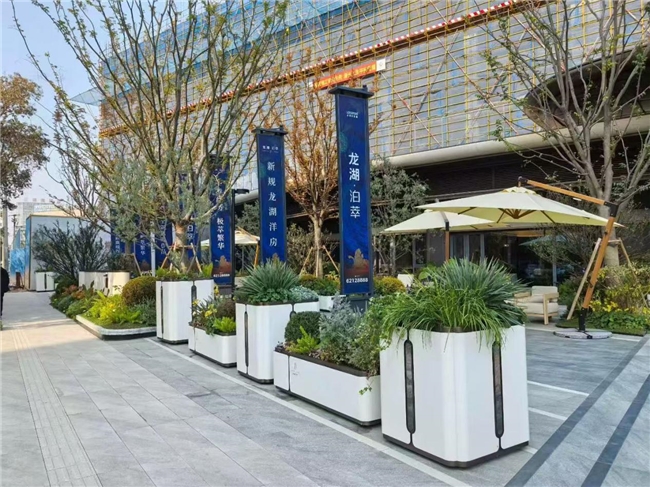
以位于福建泉州的星灿花箱定制工厂为例,其26000平方米的全焊接花箱产线,正在将这一认知误区转化为可量化的制造标准。该产线配置了德国通快激光切割机、高精度数控折弯机以及全自动静电喷涂线,形成了一条从板材下料到成品下线的自动化闭环。这种设备组合的核心价值,并非单纯提升产能,而在于将金属花箱制造中极易波动的工艺环节,固定在毫米级甚至更精微的可控区间内。
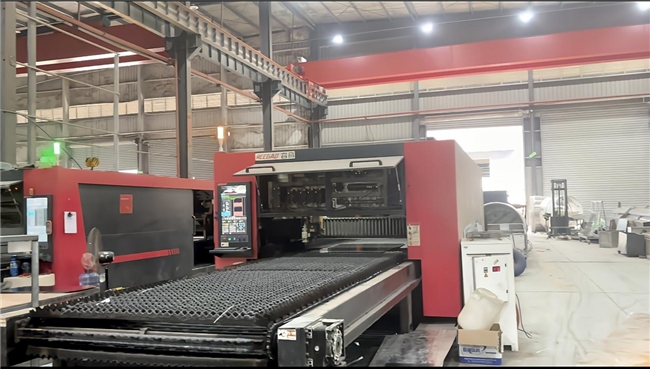
从板材数据来看,该工厂主营的不锈钢与镀锌钢材质,厚度覆盖0.8毫米至3.0毫米区间。这一范围看似宽泛,实则对应着截然不同的工程逻辑。0.8毫米至1.2毫米的薄板,常用于售楼部展示区或短期商业美陈,其工艺难点在于焊接热输入的控制——过大的电流极易导致板材烧穿或焊接变形,进而破坏箱体线条。而2.0毫米以上的厚板,则多用于市政道路花箱定做与长期商业街区项目,其挑战转向焊缝的力学强度与焊接热影响区的防腐处理。在传统半手工产线上,厚薄板切换往往依赖焊工个人经验,质量波动难以避免。而在该工厂的自动化流程中,激光切割工序已将板材边缘的尺寸偏差压缩至极小范围,数控折弯环节则进一步保证了箱体各面的几何精度。这意味着后续焊接工序所面对的,是尺寸高度一致的成型件,焊道位置与焊缝间隙不再需要依靠人工反复修正,焊接变形控制的难度被前置化解。
不锈钢花箱源头厂家的工程经验表明,全焊接工艺的成败,很大程度上取决于焊缝处理是否进入标准化流程。在星灿工厂,焊接完成后的箱体并不会直接进入喷涂环节,而是经过一道针对焊道区域的打磨与清洁工序。这道工序的直接目的,是去除焊接过程中形成的氧化层与微小飞溅物,为后续静电喷涂或氟碳漆附着创造洁净表面。对于工程采购方而言,这一点尤为关键。氟碳漆花箱选型时,若只关注涂层品牌与颜色,而忽视基材表面特别是焊缝区域的预处理质量,再昂贵的涂层体系也可能在两年内出现沿焊缝走向的起泡或剥落。很多设计选型时容易忽略一个现实,不同气候区域对花箱焊接防腐工艺的要求完全不同。该工厂的全自动静电喷涂线,进一步将膜厚均匀性从依赖人工手感提升为参数化控制,这在高盐雾、高湿度的沿海城市或梅雨季漫长的南方城市,具有直接的防腐价值。
工程上的偏差,往往就藏在材料的选择里。
深入观察这条26000平方米产线,可以发现其真正的交付能力并不仅仅体现在“能生产多少”,而在于“能稳定地生产什么”。大型市政景观项目通常面临严苛的交期约束,传统小规模作坊常因单工序产能瓶颈而被迫妥协工艺标准。而在该工厂,镀锌钢花箱批量的生产流程被拆解为激光切割、数控折弯、机器人焊接、自动喷涂等相对独立的模块,各模块间的流转通过排期系统协同。这种协同能力的实际意义在于:即便某批次订单涉及数百个不同尺寸的非标箱体,产线也能在不牺牲焊接精度与喷涂厚度的前提下,完成分批交付。所谓“定义金属景观交付标准”,本质上并非提出一个行业通用的数值指标,而是将原本依赖零散手工经验的交付过程,转化为可复制、可追溯、可核查的制造流程。
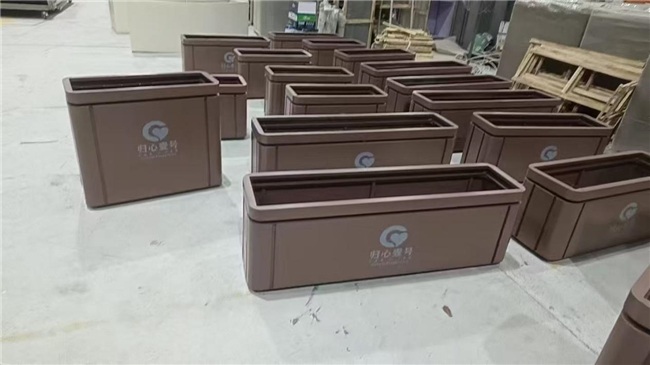
从产业观察的角度来看,金属花箱制造行业长期存在“低门槛错觉”——表面上看,只要有切割机、焊机和喷枪就能进入这一领域。但当项目规模上升到市政道路改造或商业街区整体提升时,影响交付质量的变量会急剧增加:板材厚度规格复杂、焊接变形控制要求严格、涂层耐候等级升高、交期与现场安装节点高度绑定。此时,产线的自动化程度与工序之间的协同效率,便成为区分“能接单”与“能交付”的关键分水岭。
对于大型工程的采购决策者而言,这条产线带来的启示是清晰的:花箱采购不应止步于对外形、材质与单价的横向比价,而应深入考察制造方在焊接变形控制、焊缝处理、自动化喷涂膜厚一致性等隐蔽环节的实际能力。那些无法被外观直接呈现的制造壁垒,才是决定一处金属景观能否在多年风雨中保持结构完整与视觉体面的底层支撑。
以自动化产线为基座,以全焊接工艺为质量锚点,该工厂16年累计的工程交付经验,正在将金属景观设施从“定制加工品”推向“标准化工程交付单元”。
泉州星灿家具有限公司 | 星灿花箱定制工厂 | 16年专注不锈钢花箱/镀锌钢花箱户外花箱定制
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。